إن
الدقة مسبوكات حديد الدكتايل : ما الذي يقرر ما إذا كان يتم شحن الدفعة أم لا
يمكن أن يحمل غلاف الضاغط شهادة مواد مثالية ولا يزال يتم التخلص منه في مركز التصنيع. كانت الدرجة صحيحة، وكانت العقدية صحيحة، وكان اختيار الممثلين لا يزال هو الجزء الخطأ.
هذه الفجوة بين الصب المتوافق والصب الصالح للاستخدام هي المكان الذي يتم فيه الفوز أو الخسارة في معظم مشاريع حديد الدكتايل. عادةً ما يصل عرض الأسعار بثلاثة أرقام: الدرجة والوزن والسعر للكيلوغرام الواحد. لا أحد من الثلاثة يقرر ما إذا كان المشروع سينجح أم لا. ما يقرره هو ما إذا كان سمك الجدار سيبقى كما هو موضح في الرسم، وما إذا كان بدل المعالجة متسقًا من جزء إلى جزء، وما إذا كان إعداد التثبيت الأول ينتج أجزاء بدلاً من تقرير الخردة.
لذا فإن السؤال المفيد ليس أي المسبك هو الأرخص. إنه المسبك الذي يمكنه الاحتفاظ بالميزات الثلاث أو الأربع التي تعتمد عليها عملية التصنيع الخاصة بك، بالحجم الذي تطلبه بالفعل. كل شيء أدناه يتبع من ذلك.
ماذا تعني الدقة في الواقع في حديد الدكتايل
الدقة is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- التحكم المعدني: عقيدية تبلغ حوالي 85 بالمائة أو أفضل في القسم الذي يهمك، وعدد عقيدات ثابت، ونسبة الفريت إلى البيرلايت التي تطابق نطاق الصلابة في الرسم.
- التحكم في الأبعاد: موضع قابل للتكرار للوجوه المُشكَّلة نسبةً إلى المرجع المختار، وليس مجرد تفاوت إجمالي كبير في الطول.
- السلامة الداخلية: عدم وجود مسامية انكماشية في الأقسام التي تحمل الحمل، أو تحمل الضغط، أو التي يتم حفرها واستغلالها.
الطبقتان الثانية والثالثة حيث تتباعد علامات الاقتباس. يمكن لمسبكين أن يقتبسا 500-7 وكلاهما يصب الحديد النظيف، ومع ذلك يقدمان أجزاء تتصرف بشكل مختلف على خط المعالجة، لأن أحدهما يتحكم في سمك القشرة على أسطوانة رقيقة الجدار والآخر يعاملها كمتغير يقوم بفرز نفسه.
أنت لا تشتري الحديد بالكيلوغرام. أنت تشتري المسافة بين سطح الصب والقطع الأول الذي يأخذه الميكانيكي.
اختر الدرجة بعد قياس القسم
الخصائص المنشورة تأتي من أشرطة الاختبار القياسية، وليس من الجزء الخاص بك. يحدد حجم القسم مدى بطء تبريد المعدن، ويحدد معدل التبريد مقدار البيرليت الذي ينتهي به الأمر في المصفوفة. ولذلك فإن الدرجة المختارة من ورقة البيانات يمكن أن تتصرف بشكل مختلف بمجرد صبها في محور مقاس 60 مم.
| درجة ايزو 1083 | ما يعادل ASTM A536 | قوة الشد | العائد 0.2٪ | استطالة | أجزاء نموذجية |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 ميجا باسكال | 250 ميجا باسكال | 15% | أجسام المضخات، وأغطية الصمامات، والأغطية |
| 500-7 | 65-45-12 | 500 ميجا باسكال | 320 ميجا باسكال | 7% | تحمل المقاعد، المقاعد الدوارة، علبة المرافق |
| 600-3 | 80-55-06 | 600 ميجا باسكال | 370 ميجا باسكال | 3% | قواعد الآلة، الأعمدة، أقواس التحميل |
| 700-2 | 100-70-03 | 700 ميجا باسكال | 420 ميجا باسكال | 2% | إدخالات وأدلة ضرورية للارتداء |
يتبع ذلك نتيجتان. إذا كان القسم الثقيل يتطلب 600-3، توقع محادثة حول صناعة السبائك أو المعالجة الحرارية، لأن القسم نفسه يعمل ضد الهدف. والاستطالة هي الرقم الذي يميل المشترون إلى تخطيه؛ غالبًا ما يكون هو الذي يتنبأ بكيفية تصرف عملية الصب عندما يتم الضغط عليها بالضغط أو الدورة الحرارية.
الرمل المطلي، والرمل الراتنجي، والرمل الأخضر: قم بمطابقة العملية مع الميزة
يحدد مسار التشكيل التسامح الذي يمكن تحقيقه، وتشطيب السطح، وتكلفة الأدوات قبل الصب الأول. يعد اختياره متأخرًا أمرًا مكلفًا، لأن تغيير المسار عادة ما يعني أنماطًا جديدة.
- الرمال الخضراء: أقل تكلفة للنمط واقتصاديات جيدة للأجزاء المتوسطة والكبيرة ذات الحجم الثابت؛ تحتاج الجدران الرقيقة والنوى الداخلية الحادة إلى بدل إضافي.
- الرمل المرتبط بالراتنج (بدون خبز): أرضية وسطية صلبة للدفعات المتوسطة، مع ثبات أفضل للأبعاد من الرمل الأخضر والأدوات المرنة.
- الرمل المطلي (القشرة): الاختيار المعتاد للأجزاء ذات الجدران الرقيقة وعالية التكرار مثل أسطوانات الضاغط، حيث يكون تناسق الجدار أكثر أهمية من سعر النمط.
- المعالجة الحرارية: ليست عملية قولبة، ولكنها جزء من نفس القرار، حيث أن التطبيع أو تخفيف الضغط يغير كلاً من الصلابة وسلوك الأبعاد بعد التشغيل الآلي.
إن ادعاءات التسامح تحتاج إلى فئة، وليس صفة. المورد الذي يقول "لدينا ملليمتر واحد" يصف ميزة واحدة. اسأل عن درجة التسامح التي تنطبق على الميزة المحددة التي تحددها تركيبتك.
حيث توجد هذه المسبوكات داخل الآلة النهائية
من الأسهل تحديد الأجزاء حسب الوظيفة التي تؤديها، لأن هذه هي الطريقة التي تتم بها كتابة معايير القبول في المقام الأول.
المسبوكات ضاغط
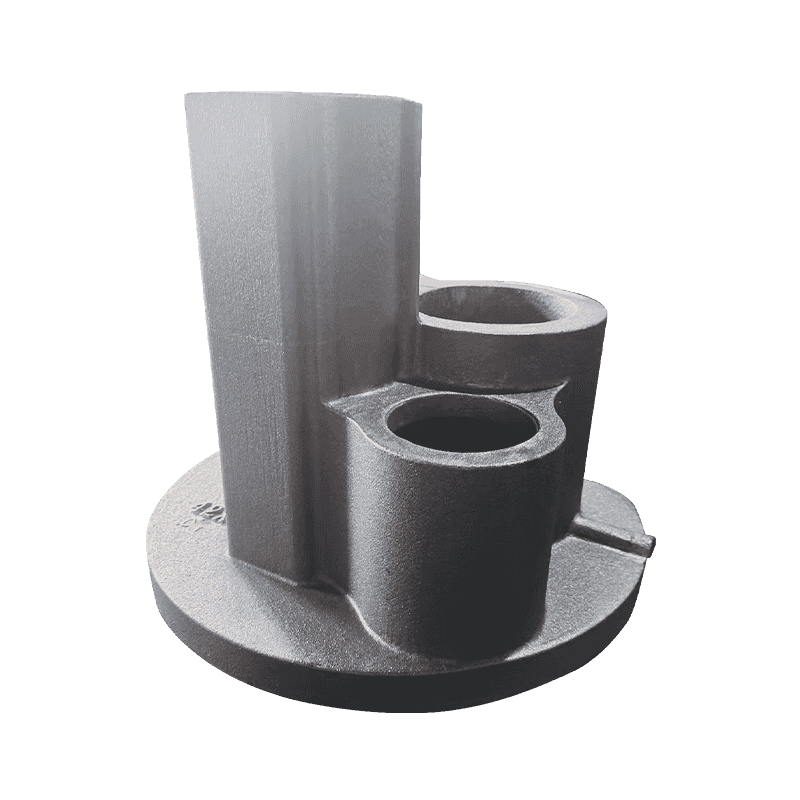
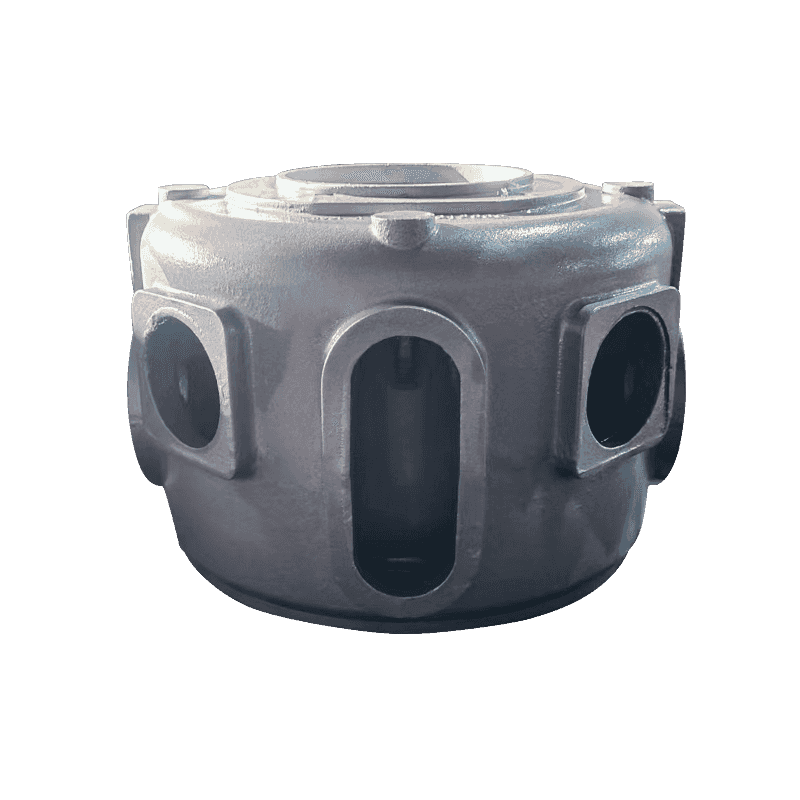
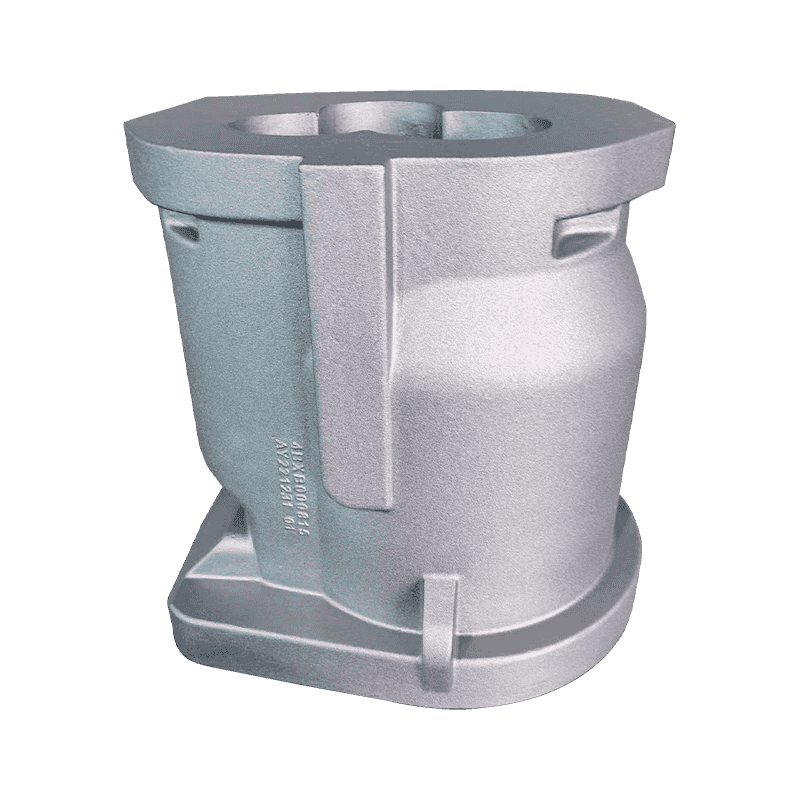
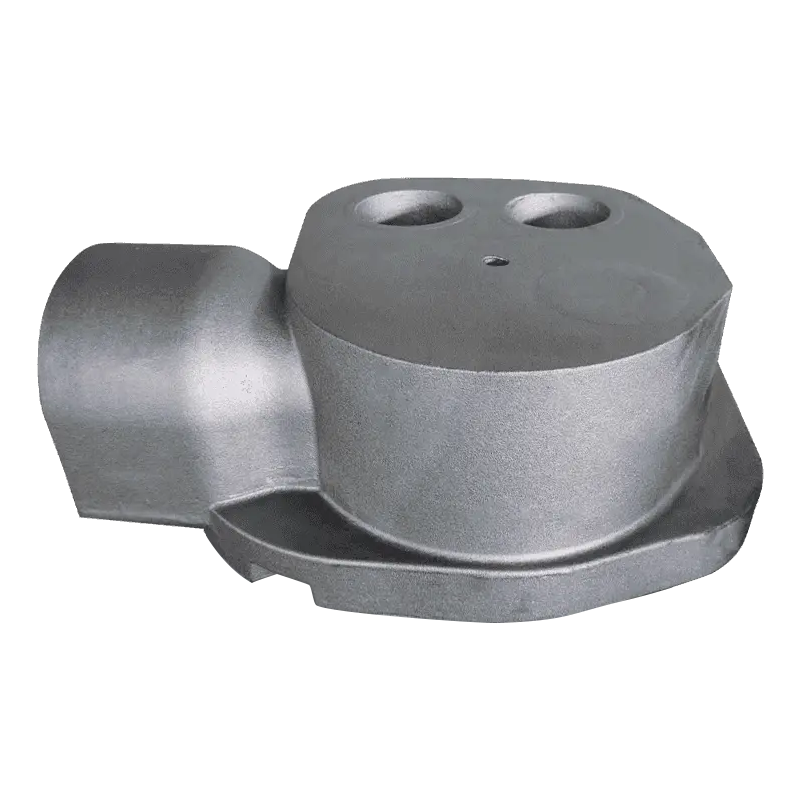
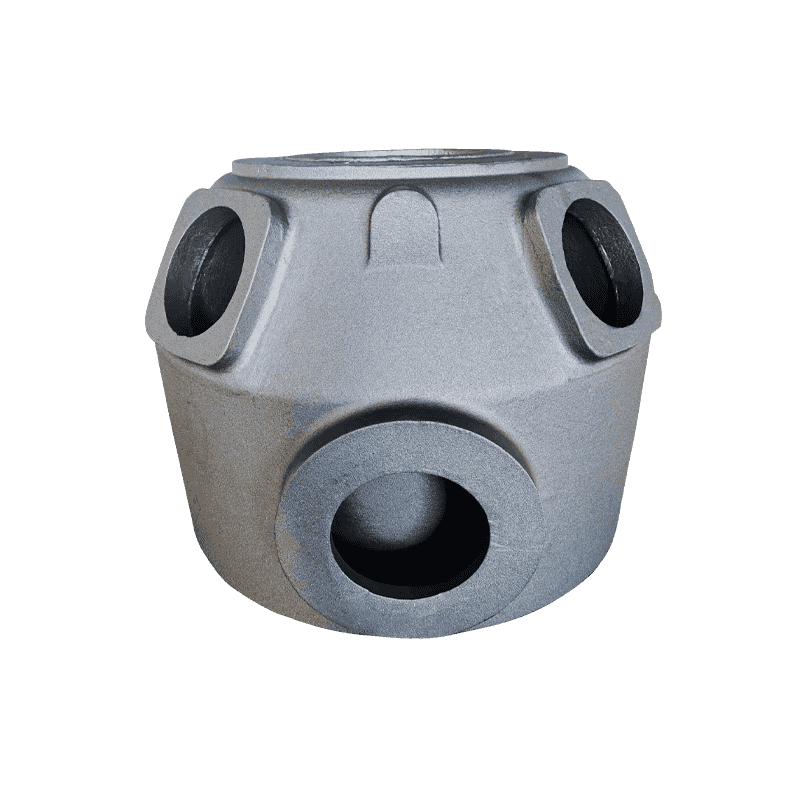
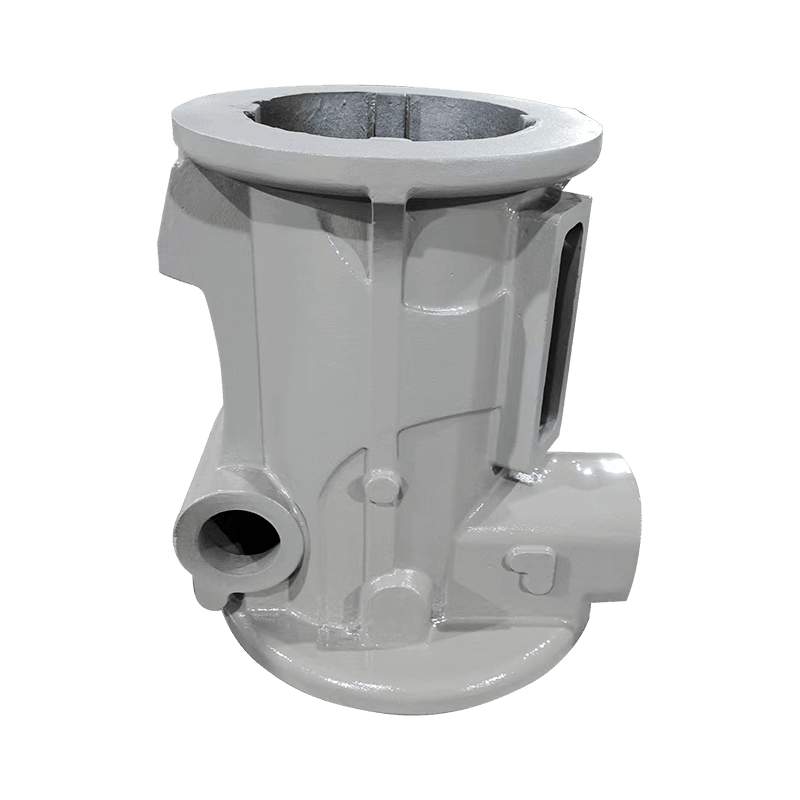
يتعلق عمل الضاغط بالختم والمحاذاة وإدارة الزيت. تفشل كل من المقاعد المحملة، والمقاعد الدوارة، وعلب المرافق، والأسطوانات، ومقاعد العادم، ودلاء الزيت بشكل مختلف: المقعد الذي يكون ناعمًا للغاية يرتدي شكلًا بيضاويًا، وجدار الأسطوانة الذي ينجرف يفقد الضغط، وعلبة المرافق التي تشوه لن تحمل التحميل المسبق. كيف قوة التوازن ومقاومة التآكل يعد اتخاذ القرار في مقعد محمل مثالًا نموذجيًا للقرار الذي يجب اتخاذه في مرحلة الصب، وليس بعد التشغيل الآلي.
مصبوبات المضخة والصمامات
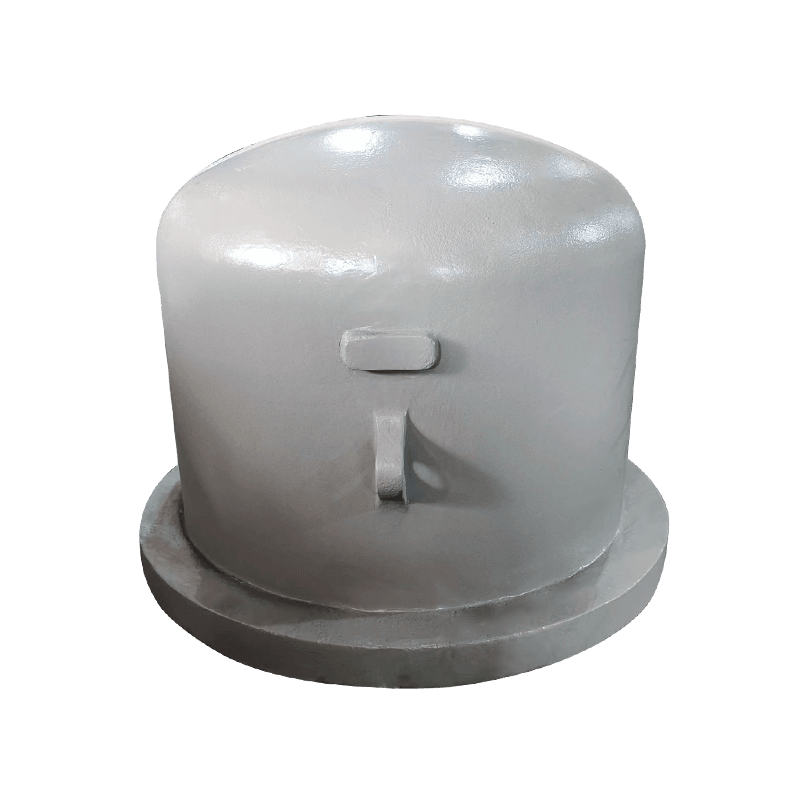
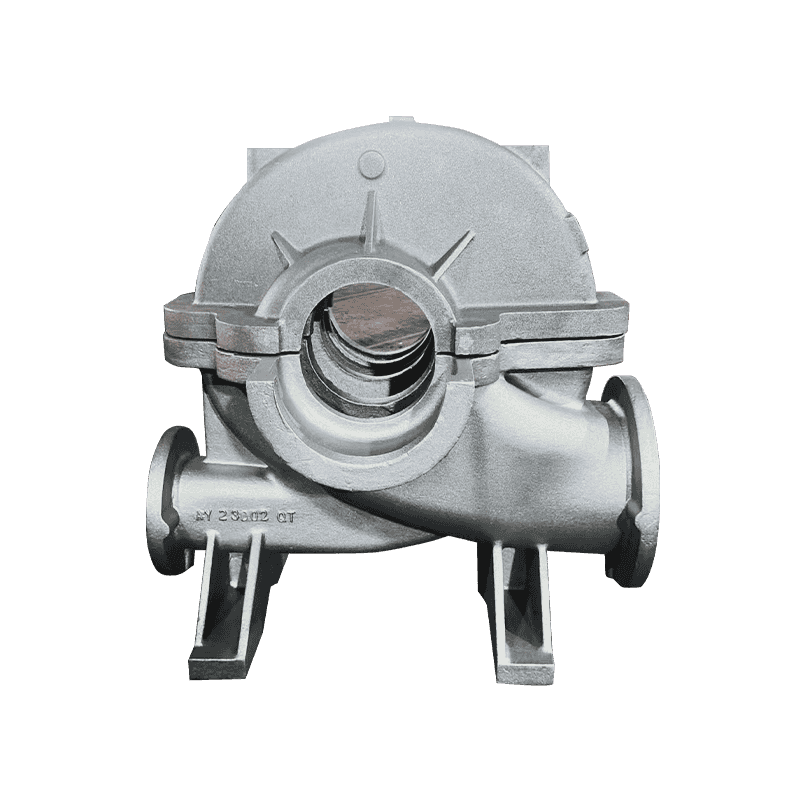
مضخات التدفق المحوري، وأجسام المضخات، وأغطية المضخات المزدوجة، وأجسام صمامات مضخة المكبس، وأقراص المضخة عادةً ما تكون محكمة الضغط أو ذات تدفق حرج. غالبًا ما يكون اختبار القبول هنا عبارة عن اختبار تسرب بالإضافة إلى فحص سمك الجدار، مما يعني أن التحكم في المسامية مهم أكثر من قوة الشد.
مصبوبات الأدوات الآلية
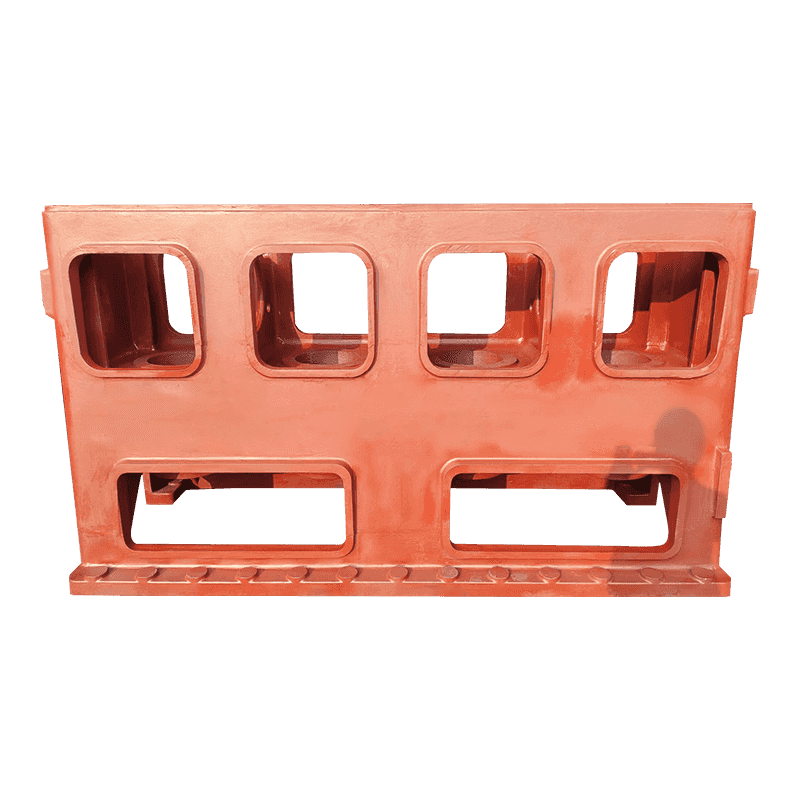
أما القواعد والأعمدة فهي الحالة المعاكسة: أجزاء ثقيلة وهادئة قيمتها الحقيقية هي الصلابة وثبات الأبعاد على مدى سنوات من الخدمة. إن تخفيف الضغط وتوحيد القسم له أهمية أكبر من التسامح الخطي المحكم.
ما الذي يجب التحقق منه قبل الموافقة على العينة
تثبت عينة المقالة الأولى ما يمكن أن يفعله المسبك مرة واحدة. يجب أن تكون الموافقة حول ما يمكن أن تفعله في كل مرة. ستة عناصر تحمل معظم الوزن:
- يتم قياس العقدية على مقطع مقطوع من الجزء نفسه، وليس فقط من شريط اختبار مصبوب منفصل.
- تقرير الأبعاد يشير إلى نفس البيانات التي تستخدمها تركيبتك، مع ذكر فئة التسامح بشكل صريح.
- سمك الجدار عند القسم الأنحف، يتم قياسه على ثلاثة أجزاء على الأقل من نفس الصب.
- نطاق الصلابة عبر الدفعة، نظرًا لأن الانتشار الأوسع من حوالي 30 HB عادةً ما يشير إلى تبريد غير متساوٍ أو معالجة حرارية.
- فحص السلامة في المقاطع الحاملة أو محكمة الضغط، عن طريق اختبار الموجات فوق الصوتية أو عن طريق تقطيع الجزء المضحي.
- إمكانية التتبع من رقم الحرارة إلى تاريخ الصب إلى دفعة المعالجة الحرارية، لذلك يمكن تضييق نطاق المشكلة التي يتم اكتشافها لاحقًا بسرعة.
إذا ظهرت هذه العناصر الستة في تقرير المقالة الأولى دون أن يُطلب منك ذلك مرتين، فهذا يعني أن لديك معظم ما تحتاجه لتقديم طلب متكرر بثقة.
المسبوكات التي يتم شراؤها بالسعر وحده هي الأغلى. نادرًا ما ينجو سعر الوحدة المنخفض بنسبة 2% من عملية إعادة تصنيع واحدة، أو دفعة بديلة واحدة يتم شحنها جوًا، أو خط تجميع واحد متوقف.
ما يحرك السعر في الواقع
سعر الوحدة هو آخر رقم يجب النظر إليه، لأنه مجمع من ستة أرقام أخرى.
- يتم توزيع استهلاك النموذج والصندوق الأساسي على حجم الدفعة.
- بدل التصنيع: 3 مم إضافية على الوجه الكبير هي الوزن الحقيقي والمعدن الحقيقي ووقت القطع الحقيقي.
- المسار المعدني: صناعة السبائك والمعالجة الحرارية اللازمة للوصول إلى درجة في القسم الثقيل.
- نطاق الفحص: تقارير الأبعاد والاختبار بالموجات فوق الصوتية والعينات المقسمة كلها تضيف تكلفة وتقلل المخاطر.
- معدل الخردة على الأجزاء ذات الجدران الرقيقة، حيث يميل الرمل المطلي إلى استرداد تكلفة الأدوات.
- التعبئة والتعامل مع التصدير للأجزاء ذات الجدران الرقيقة والأوجه المصنعة آليًا.
يمكن للمشتري الذي يفهم هؤلاء الستة أن يتفاوض مع الحقائق. المشتري الذي يقارن فقط رقم الكيلوجرام الواحد يتفاوض مع رقم يتحكم فيه المسبك.
الدقة ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
ثم اعمل بالترتيب الصحيح: حدد موقع مرجع المعالجة، وارجع إلى عملية الصب، واترك عملية الصف والقولبة تتبع. نادرا ما يفشل هذا الطلب.