إن
تصنيع مسبوكات حديد الدكتايل : ما الذي يحدد التكلفة لكل جزء
يجعل الجرافيت العقدي حديد الدكتايل قويًا وقويًا ويستحق التحديد. كما أنه يجعل الرقائق متماسكة، والحرارة عنيدة، ونافذة التسامح أضيق مما تعترف به معظم الرسومات. إن التحكم في الدرجة والتثبيت هو ما يقرر أكثر من أي كتالوج إدراج.
يمكن لمبيتي المحمل، المصبوبين في نفس الأسبوع من نفس النمط، أن يتصرفا مثل مادتين مختلفتين على جهاز واحد. واحد يثقب بشكل نظيف بسرعة 220 م/دقيقة. والآخر يخفف زاوية الإدخال قبل أن تصل الأداة إلى العمق الكامل. البرنامج لم يتغير أبدا. فعلت المسبوكات: قسم ثقيل من البرليت بالقرب من الناهض، أو جلد بارد على ضلع رفيع، أو تأرجح 40 HBW عبر الدفعة.
علم المعادن يحدد السقف، والتركيب يحدد الأرضية، ولا تعمل بيانات القطع إلا داخل النافذة بينهما.
لماذا تختلف آلات حديد الدكتايل عن الحديد الرمادي
في الحديد الرمادي، يشكل الجرافيت رقائق تستقر داخل المصفوفة مثل الآلاف من قواطع الرقائق الداخلية الصغيرة. يتم قص الرقائق بشكل قصير ويصبح القطع خفيفًا. يحول العلاج بالمغنيسيوم ذلك الجرافيت إلى عقيدات، وهو ما يمنح حديد الدكتايل قوته واستطالته، وأيضًا ما يزيل تكسر الرقاقة المدمجة.
على الآلة، تكون النتيجة متوقعة: شرائح أطول وأكثر صرامة، وقوى قطع أعلى على نفس عمق القطع، ومزيد من الحرارة المحفوظة في حافة القطع لأن الشريحة تحمل كمية أقل منها بعيدًا. ثم تقرر المصفوفة المحيطة بهذه العقيدات كيفية ارتداء الأداة.
- الحديديك: حوالي 170-210 همبو. لينة ولزجة. الحافة المبنية والتشطيبات الملطخة والأبعاد المنجرفة بسرعة منخفضة.
- بيرليتي، حوالي 230-290 هيبو. كاشط؛ يتولى تآكل الجوانب وتآكل الشقوق، وينخفض عمر الأداة بسرعة مع ارتفاع الصلابة.
- هيكل مختلط مصبوب. يمكن أن تقرأ درجة واحدة 200 HBW في شفة رفيعة و250 HBW في الزعيم الثقيل، وذلك فقط بسبب اختلاف معدل التبريد.
- العقيدات وعدد العقيدات. آلات الجرافيت الدقيقة ذات العدد العالي باستمرار؛ يصبح الجرافيت الخشن أو المنحل مشكلة في التصنيع قبل وقت طويل من أن يصبح مشكلة في القوة.
يمكن أن تحمل المسبوكات نفس ختم الدرجة ولا تزال تختلف بمقدار 40 HBW. لا يظهر هذا الاختلاف أبدًا في الرسم. يظهر في فاتورة الإدخال.
هناك تفصيل واحد يستحق التكرار: غرامات الحديد المرن ليست ضارة. ينتج عن التخشين الجاف غبارًا ناعمًا غنيًا بالجرافيت، لذا فإن الاستخراج عند القطع ينتمي إلى العملية، وليس إلى التدبير المنزلي.
معلمات القطع التي تصمد في أرضية المتجر
الأرقام الواردة أدناه هي نقاط بداية للكربيد المطلي على آلة صلبة، وليست وعودًا. يقطع الحديد المرن بشكل أسرع من الفولاذ منخفض الكربون وأبطأ من الحديد الرمادي الذي له نفس الصلابة، وعادة ما يكون الفارق داخل الدفعة الواحدة أوسع من الفارق بين الدرجات.
| الحالة | صلابة نموذجية | سرعة الدوران | تغذية | ملاحظات |
|---|---|---|---|---|
| الحديدي، كما يلقي | 170-210 HBW | 220-300 م/دقيقة | 0.25-0.40 ملم/دورة | أشعل النار الإيجابي الحاد. حافظ على عمق خشن أعلى من 2 مم بحيث تبقى الحافة تحت الجلد |
| بيرليتي، كما يلقي | 230-290 HBW | 150-220 م/دقيقة | 0.20-0.35 ملم/دورة | ركيزة صلبة مع طلاء TiAlN أو Al2O3؛ توقع تآكل الجناح بدلاً من التقطيع |
| مبرد أو مبرد | 300-380 همبو | 80-150 م/دقيقة | 0.15-0.25 ملم/دورة | CBN أو السيراميك الطولي؛ الصلابة أهم من السرعة |
| قطع متقطع أو جلد ثقيل | يختلف | تخفيض بنسبة 25-35% | 0.15-0.25 ملم/دورة | أشعل النار السلبي وحافة قوية. لا تدع الأداة تسكن في القطع أبدًا |
- احتفظ بالمرور الأول أسفل جلد الزهر. إن قشط السطح المبرد هو الطريقة الأكثر موثوقية لكسر الحافة.
- لا تطارد النهاية بالطعام وحده. في حديد الدكتايل، يتم تحسين اللمسة النهائية من السرعة وحدة الحافة أكثر من التغذية الأخف.
- الطحن: تسلق القطع حيثما يسمح الإعداد، والحفاظ على التغذية لكل سن، وإزالة الغرامات بدلاً من إعادة قطعها.
- تحقق من صلابة الدفعة الواردة، وليس فقط على المادة الأولى. إن الدفعة التي تعمل بـ 30 HBW فوق العينة ستبطل البرنامج الذي تم إثباته في تلك العينة.
ضع نطاق الصلابة على أمر الشراء. إن النطاق 170-230 HBW عبارة عن تعليمات تصنيع بقدر ما هي تعليمات معدنية، ومن الأسهل بكثير الاتفاق قبل الصب بدلاً من الجدال حول مشكلة عمر الأداة.
صب الجلد والبرد والممر الأول
إن المليمتر أو المليمترين الخارجيين من صب الرمل ليس هو المادة التي تم اختيار الإدخال الخاص بك من أجلها. يمكن لهذه الطبقة أن تحتوي على منطقة مبردة من قالب بارد ورمل محروق وأكاسيد وشوائب صغيرة. تؤدي إزالته بتمريرة نهائية خفيفة إلى فرك الأداة بدلاً من قطعها، كما يؤدي الفرك إلى تدمير الحواف.
انتبه للبقع الصلبة بالقرب من الناهضات والأضلاع الرفيعة. يمكنهم الجلوس أعلى بكثير من صلابة الدفعة المذكورة. إذا كانت نفس البقعة في كل جزء تصدر صريرًا وتغير لونها، فتعامل معها كمشكلة تتعلق بالنمط والتبريد أولاً؛ يؤدي تغيير درجة الإدراج إلى نقل الفشل بعد أجزاء قليلة فقط.
- الطائرة على السطح الذي سيتم تشكيله على أي حال، أو تحديد لوحة تشكيلها كمسند.
- دعم مباشرة تحت كل المشبك. يكون الحديد المرن مرنًا بدرجة كافية لينبثق تحت حمل التثبيت ويحافظ على هذا الانحراف حتى تنفصل المشابك.
- استخدم دعامة ثلاثية النقاط بالإضافة إلى مقابس قابلة للتعديل على القواعد والأعمدة الطويلة، وتحقق من التأرجح قبل ربط أي شيء.
- الخام، الافراج، ثم الانتهاء. إذا تحرك الجزء بعد التخشين، فإن هذه الحركة تنتمي إلى خطة العملية، وليس في مذكرة إعادة العمل.
التجاويف والمسندات والمساكن التي يجب أن تظل متحدة المركز
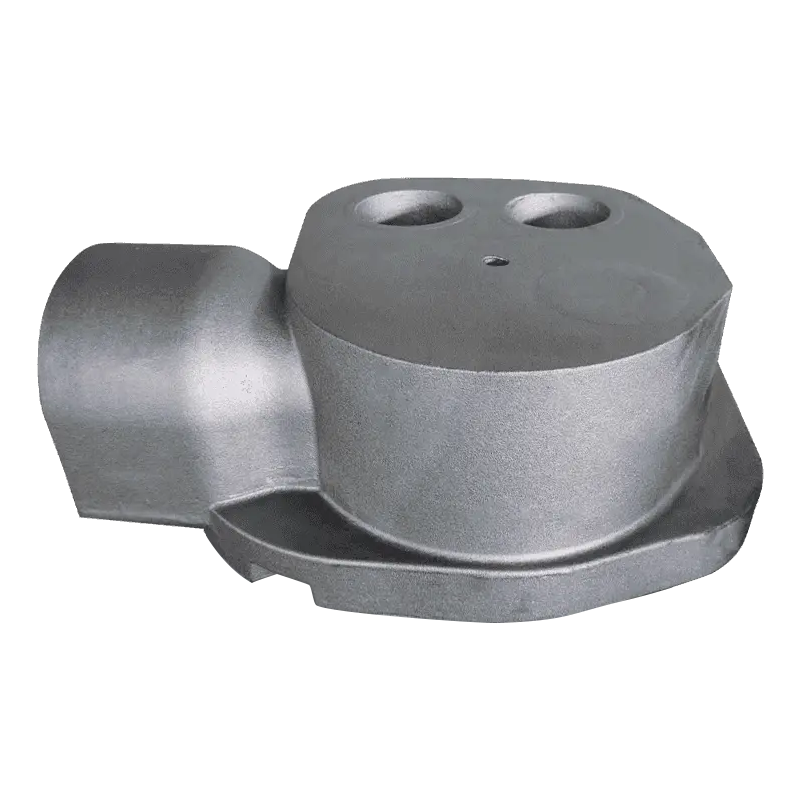
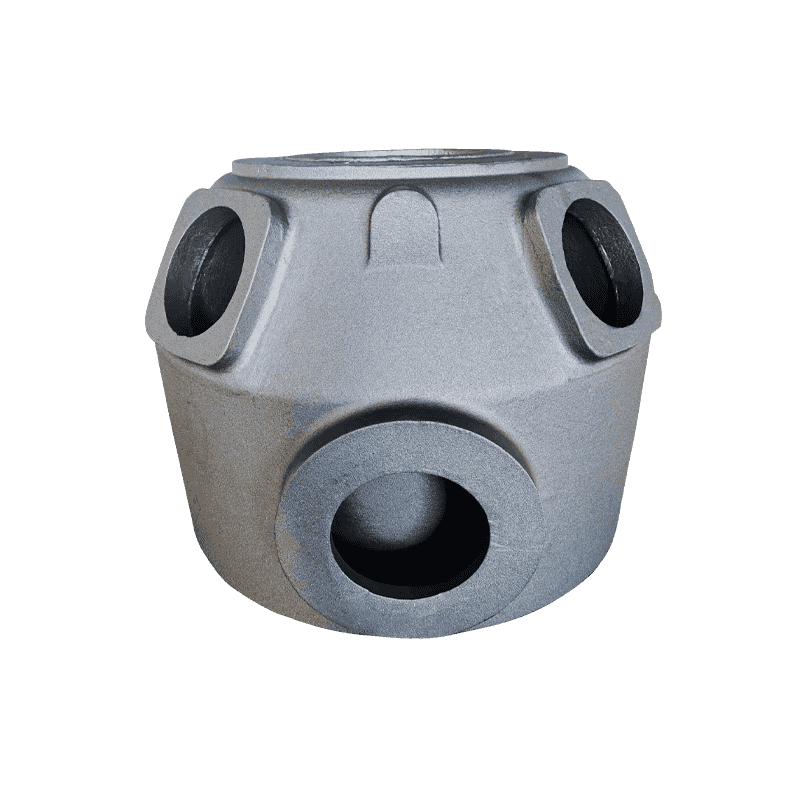
معظم حالات الرفض على مصبوبات حديد الدكتايل المُشكَّلة تكون هندسية وليست تجميلية. يربط جسم الضاغط وجه التركيب والتجويف الرئيسي والعديد من مقاعد العمود. أشر إلى أن التجويف الناتج عن وجه الصب الخام وأن التسامح الذي تعمل عليه حقًا هو النمط وليس الجهاز.
التسلسل الذي يستمر غير ساحر: قم بتخشين وجوه المسند، واترك الصب يستقر، ثم قم بإنهاء التجويف وتصنيع كل مقعد ذي صلة منه. تتيح القوة العالية للحديد المرن للمصممين ترقيق الجدران مقارنة بالحديد الرمادي، مما يساعد على زيادة الوزن ويضر بالثبات، لأن الغلاف الرقيق ينحرف تحت التثبيت ويرتخي بعد القطع.
بدل الآلات هو النصف الآخر من تلك المحادثة. القليل جدًا من البدل يفرض تمريرة فرك ضحلة. الكثير يعني عملية خشنة إضافية وفرصة أكبر لفتح المسام.
| حجم الصب (البعد الأقصى) | بدل وجه واحد | أجزاء نموذجية |
|---|---|---|
| يصل إلى 150 ملم | 2-3 ملم | الأغطية، العلب الصغيرة، منصات تشكيله |
| 150-500 ملم | 3-5 ملم | أجسام المضخة، وأغطية المحامل، وأجسام الصمامات |
| 500-1500 ملم | 5-8 ملم | أجسام الضواغط، قواعد الآلة |
| أكثر من 1500 ملم | 8-12 ملم | أعمدة وإطارات كبيرة |
الإطارات والأعمدة: حيث يحدد الاهتزاز النهاية
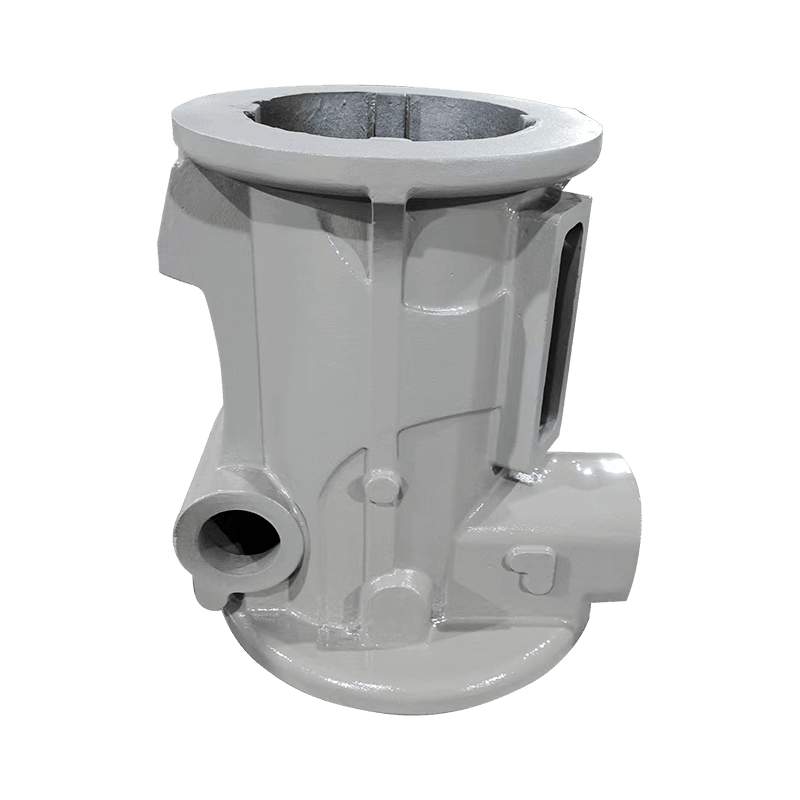
يختار صانعو الأدوات الآلية بين الحديد الرمادي والحديد المرن لأسباب تظهر في القطع. تعمل رقائق الجرافيت الموجودة في الحديد الرمادي على تحويل الاهتزاز إلى حرارة بشكل فعال، لذا فإن الأسرّة والشرائح التي يجب أن تظل هادئة غالبًا ما تكون من الحديد الرمادي. يتخلى الجرافيت العقدي عن بعض هذا التخميد ولكنه يجلب قوة وصلابة أعلى، ولهذا السبب غالبًا ما تكون الأعمدة والهياكل تحت حمل الانحناء من الحديد المرن.
بالنسبة للميكانيكي، هذا يعني أن عملية الصب الكبيرة يجب أن تكون مستقرة قبل أن تكون دقيقة. إن التوازن الحراري للمتجر مهم بقدر أهمية التثبيت: فالعمود البارد المجهز بشكل خشن والدافئ النهائي سوف يتحرك بين العمليات. الصورة الأوسع لكيفية ذلك جودة الصب تؤدي إلى دقة التصنيع يستحق القراءة قبل أن يتم تجميد الرسم.
عمليًا: قم بتجهيز وجه التثبيت أولاً، ثم قم بالإشارة إلى مقاعد السكة منه، واحتفظ بتمرير التشطيب حتى يتوقف الجزء عن الحركة. بالنسبة للتفاوتات الشديدة، قم بالقياس في يومين مختلفين.
أجسام المضخة والصمام: سماكة الجدار ومسارات التسرب
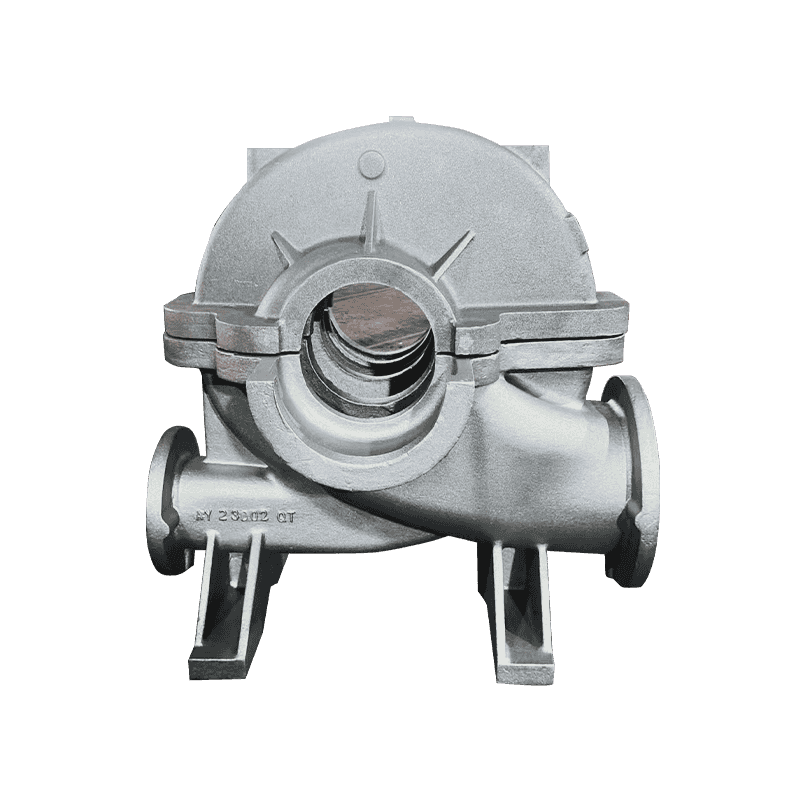
تعتبر أغلفة المضخات وأجسام الصمامات بمثابة حدود للضغط، لذا فإن العيب المخفي يحمل ثمنًا باهظًا. المسام المدفونة في الجدار هي عبارة عن صب. نفس المسام الذي يتم فتحه بواسطة شريط ممل هو جزء ملغى تم استثمار ساعات التصنيع فيه بالفعل.
هناك عادتان تقللان من هذا الخطر. حدد الفحص غير المدمر على حدود الضغط قبل التصنيع وليس بعده، لأن التصوير الشعاعي أو الاختبار بالموجات فوق الصوتية على الصب الخام يكلف أقل بكثير من الجزء النهائي ذو وجه الختم الباكي. ووضع التسطيح والتوازي على الرسم لأوجه الحافة وتجويف الختم، حيث أن تفاوتات الأبعاد العامة نادراً ما تتحكم في الميزة التي تتسرب بالفعل.
يكتسب الحديد المرن مكانه هنا من خلال تحمل المطرقة المائية والتدوير الحراري ومسامير الضغط التي قد تؤدي إلى تشقق المواد الأكثر هشاشة. إن نتيجة التصنيع بسيطة: يجب أن تحافظ وجوه الختم ودوائر البراغي على هندستها بعد الاختبار المائي، وليس فقط على الطاولة.
ما يجب تسويته قبل القطع الأول
إن التصنيع الموثوق لسبائك حديد الدكتايل هو في الغالب عادة شراء وليس سرًا للأدوات. ضع هذه النقاط على الطلب وسيتوقف المتجر عن التخمين:
- درجة بالإضافة إلى نطاق الصلابة، مع ذكر موقع الاختبار.
- بدل الآلات حسب الميزة، وليس رقمًا شاملاً واحدًا.
- تعريف المسند وهل المسند مصبوب أم آلي.
- معايير القبول للمسامية على أسطح الضغط والختم.
- موافقة العينة التي تتضمن خريطة الصلابة من جزء مقسم.
المردود: عندما يتم التحكم في انتشار الصلابة ويتم الاتفاق على المسندات، تعمل آلات الحديد المرن بسرعات يمكن التنبؤ بها مع عمر أداة يمكن التنبؤ به. المتغير المتبقي هو الذي اخترت تركه مفتوحًا.
تنتج شركة Haian Aoyu Machinery Manufacturing مصبوبات الحديد اللدن والرمادي لمصنعي الضواغط والمضخات والصمامات والأدوات الآلية، مع ما يقرب من 20000 طن من قدرة الصب السنوية وخبرة التصدير في جميع أنحاء أوروبا واليابان وأمريكا الشمالية. يمكنك المراجعة نطاق الصب الكامل خلف هذه الأجزاء قبل وضع الرسم على مكتب المورد.