إن
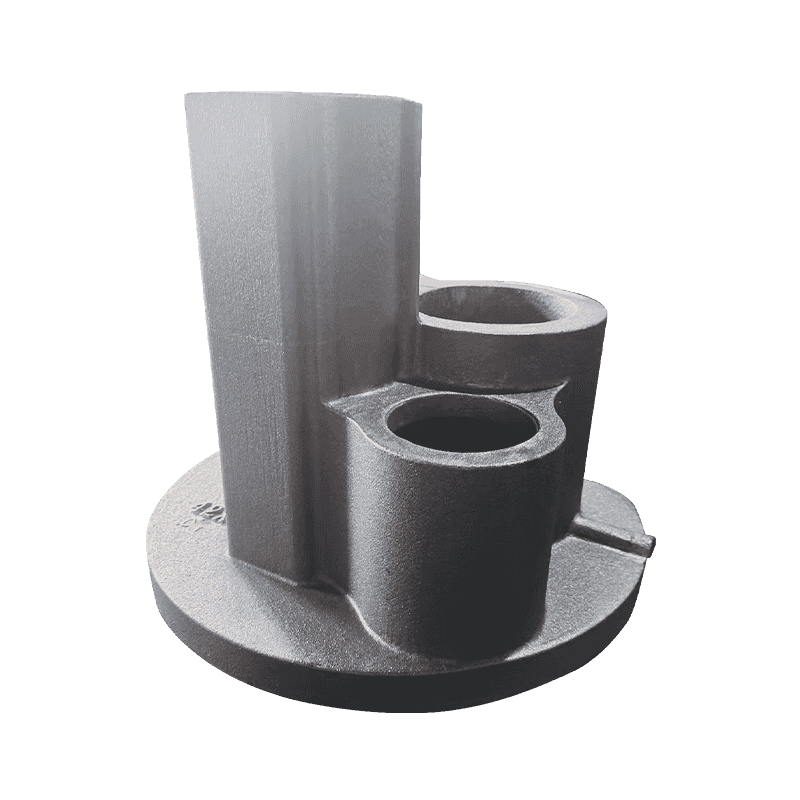
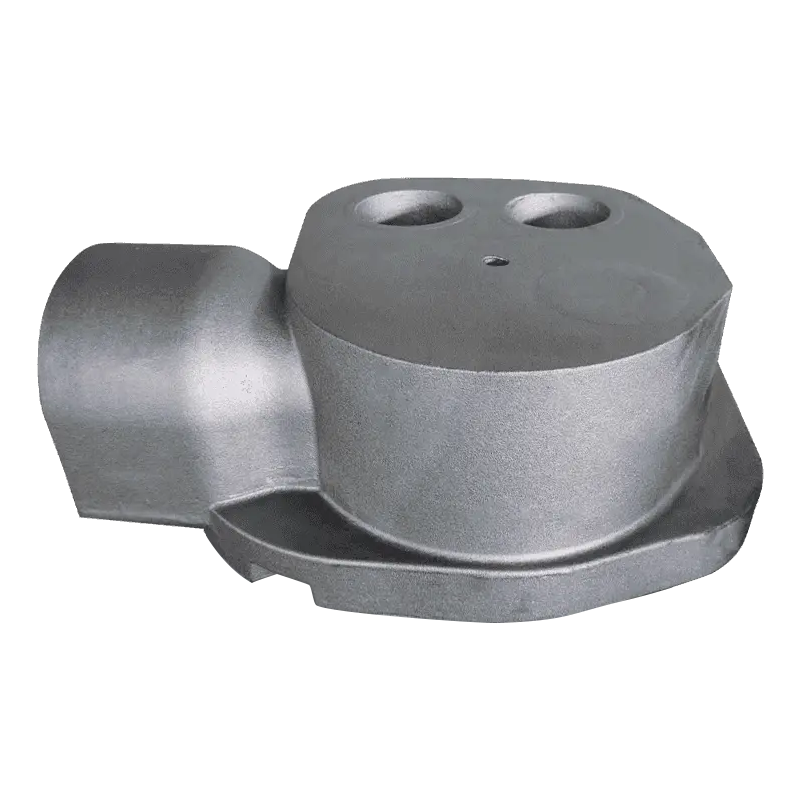
يترك جسم الضاغط الذي يبلغ وزنه 1.8 طن الهز بحواف نظيفة ويجتاز فحص الأبعاد، ثم يفشل في مركز المعالجة: يفتح شريط داكن ملطخ ببضعة ملليمترات تحت الوجه العلوي. تبدو ورقة الكيمياء معقولة والصب ليس مساميًا. العيب هو تعويم الجرافيت، وبمجرد وصوله إلى سطح مُشكل آليًا، يتم إنفاق الحرارة ومعالجة الذوبان وتكلفة القولبة بالفعل.
قاعدة العمل بسيطة للذكر. التعويم هو عيب ناتج عن كثافة المقاطع الثقيلة ذات التبريد البطيء، ويتم التحكم فيه عن طريق مطابقة الكربون المكافئ لمعامل القسم، عن طريق تبريد الوجه العلوي عن قصد، ومن خلال تحديد مكان وضع المعدن المضحى مسبقًا. الكيمياء وحدها لن تحل المشكلة، ولن يحذرك شريط الاختبار المنفصل من ذلك.
ما هو تعويم الجرافيت في الواقع
يتصلب الحديد المرن من خلال تفاعل سهل الانصهار ينمو فيه الجرافيت على شكل عقيدات داخل السائل. تبلغ كثافة العقيدة حوالي 2.2 جم / سم مكعب؛ الحديد السائل المحيط يقترب من 7 جم/سم3. تمثل هذه الفجوة قوة طفو، وفي حالة الصب التي تظل سائلة لفترة طويلة، يكون ذلك كافيًا لتحريك العقيدات إلى الأعلى عبر المادة المصهورة.
في جدار 20 ملم، يستغرق التجميد ثوانٍ ويتم تثبيت العقيدات في مكان تشكلها. وفي جدار بقطر 150 ملم، يمكن أن تظل نفس السبيكة سائلة لعدة دقائق، كما أن العقيدات التي تتشكل مبكرًا يكون لديها وقت للارتفاع. والنتيجة هي طبقة غنية بالجرافيت تحت الوجه العلوي - غالبًا ما يكون الجزء العلوي من 5 إلى 30 ملم، اعتمادًا على حجم القسم ودرجة حرارة الصب - فوق شريط تدهورت بنيته وخصائصه بهدوء.
التعويم هو انفصال كبير، وليس مشكلة عقيدية. يمكن أن يظهر النطاق المصاب عددًا مقبولًا من العقيدات تحت المجهر بينما انخفضت قوة الشد والاستطالة في هذا النطاق بشكل حاد.
ويقرر هذا التمييز كيفية فحص الخلل. يمكن للمسبك أن ينتج عقيدية ممتازة، ومصفوفة نظيفة، واختبار شد ناجح على قضيب مصبوب منفصل، وما زال يشحن صبًا لن يتمكن وجهه العلوي من النجاة من المعالجة الآلية الأولى. من المفيد أيضًا فصل التعويم عن بقية عائلة العيوب: يظهر الجرافيت المكتنز في المقاطع الثقيلة على شكل انحطاط عنقودي يشبه الدودي بدلاً من الهجرة الجسدية للعقيدات، وعادةً ما يشير الجرافيت المنفجر إلى مشكلة معالجة الذوبان. تختلف العلاجات، لذا يجب أن يكون التشخيص محددًا.
يميل المشغلون الذين يواجهون العيب لأول مرة إلى إلقاء اللوم على ممارسات الصب. ومن الجدير العودة إلى المادة نفسها - لتجديد المعلومات لفترة قصيرة ما يقدمه حديد الدكتايل في الخدمة يضع المشكلة في نصابها الصحيح قبل أن يتحمل متجر الصهر اللوم.
مكافئ الكربون ومعامل القسم: الرقمان المهمان
هناك متغيران يقرران معظم النتائج. الأول هو مكافئ الكربون، CE = C Si/3، مع إضافة الفوسفور بواسطة بعض المتاجر. والثاني هو معامل القسم، نسبة الحجم إلى السطح لأثقل جزء من الصب، لأنه يحدد مدة بقاء المعدن سائلاً بعد الملء.
تضع المراجعات المنشورة للحديد المرن ذو القسم الثقيل خطر التعويم أعلى من 4.5٪ تقريبًا، وترتفع المخاطر مع نمو حجم القسم. ولهذا السبب يجب ربط الكربون والسيليكون بمعامل القسم بدلاً من اختيارهما مرة واحدة وإعادة استخدامهما عبر مجموعة منتجات: فالكيمياء التي تصب بشكل جميل في غطاء مضخة رفيع سوف تطفو في جسم ضاغط سميك.
| متغير | لماذا يتحرك مخاطر التعويم | الاتجاه للأقسام الثقيلة |
|---|---|---|
| مكافئ الكربون | مجموعات الجرافيت سهل الانصهار والسيولة؛ تسمح نافذة التصلب الطويلة للعقيدات بالسفر | احتفظ بالقرب من 4.1 إلى 4.4%، عند الطرف السفلي عندما يتجاوز سمك الجدار حوالي 100 ملم |
| الكربون | الكربون is the material that floats; every extra tenth adds volume to the accumulation band | عادة 3.5 إلى 3.7% بدلاً من 3.8% وما فوق |
| السيليكون | يرفع CE بمقدار ثلث وزنه تقريبًا ويعزز الجرافيت | 2.0 إلى 2.5%، يتم اختيارها وفقًا لسقف CE وليس مقابل الدرجة وحدها |
| صب درجة الحرارة | تعمل الحرارة الزائدة على إطالة الوقت الذي يبقى فيه الصب سائلاً | باردًا بقدر ما يمتلئ القالب بشكل موثوق، في كثير من الأحيان من 1360 إلى 1400 درجة مئوية |
| تبريد الوجه العلوي | تجميد عقيدات الأقفال العليا المبكرة في مكانها | قشعريرة، رمال كثيفة، لا يوجد قمة ساخنة مفتوحة |
| موقف الناهض | يحتوي الناهض العلوي على بركة سائلة حيث تتجمع العقيدات بالضبط | التغذية من الجانب أو الأسفل حيثما تسمح الهندسة بذلك؛ البرد تحت الوجه العلوي |
الجدول هو اتجاه السفر، وليس وصفة. يمكن لمسبكين يعملان بنفس معامل القسم أن يستقرا على مستويات مختلفة من الكربون وكلاهما على حق، لأن خصائص الرمل وممارسة التبريد ودرجة حرارة الصب تختلف. ما لا ينبغي أن يختلف هو الانضباط المتمثل في كتابة CE المستهدفة مقابل معامل القسم قبل تركيب النموذج، وإعادة التحقق منه كلما قام العميل بتكثيف الجدار أو إضافة رئيس.
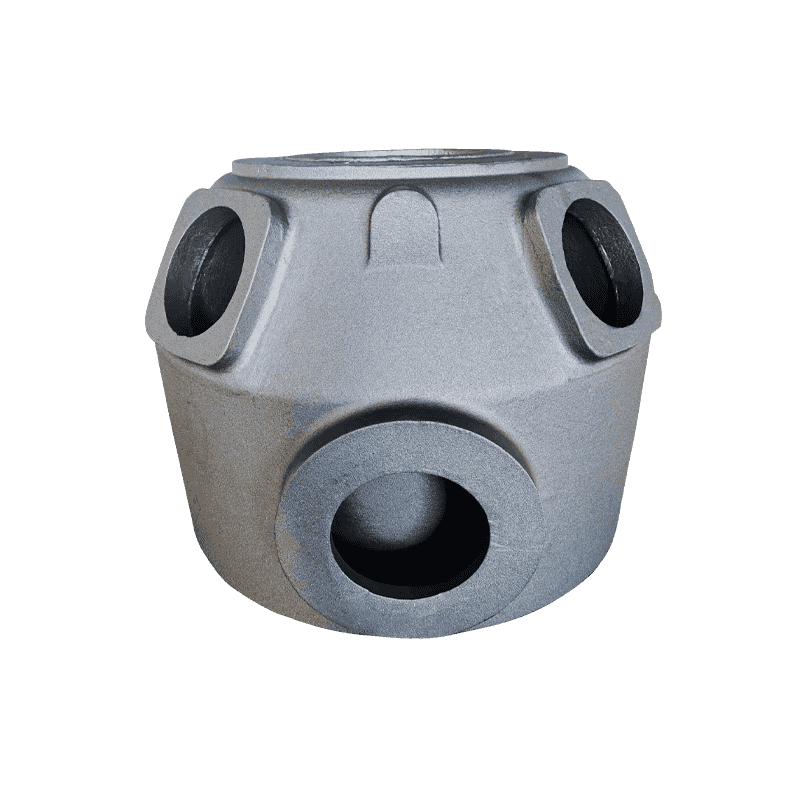
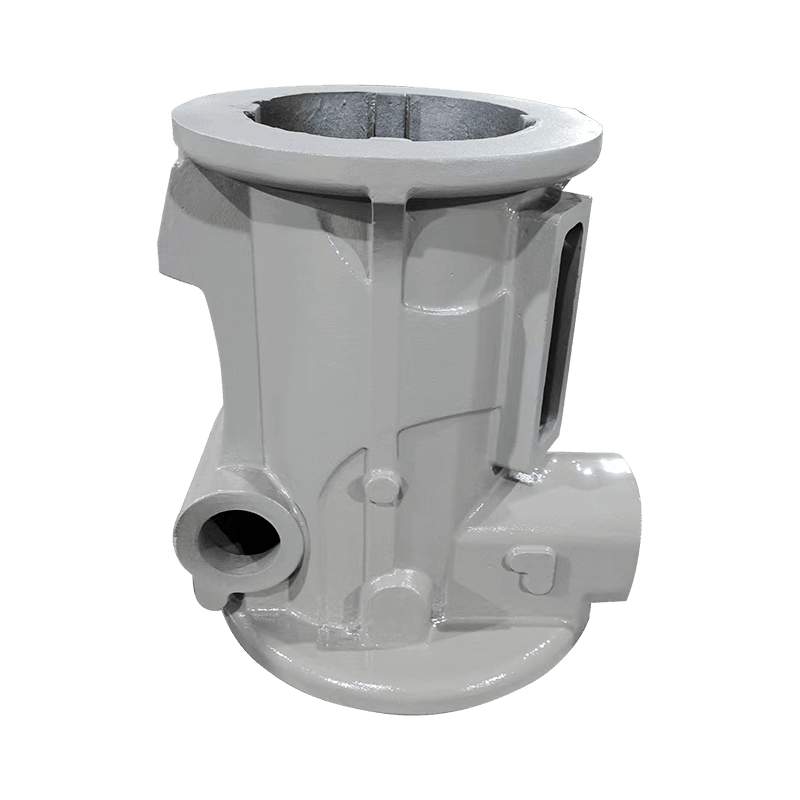
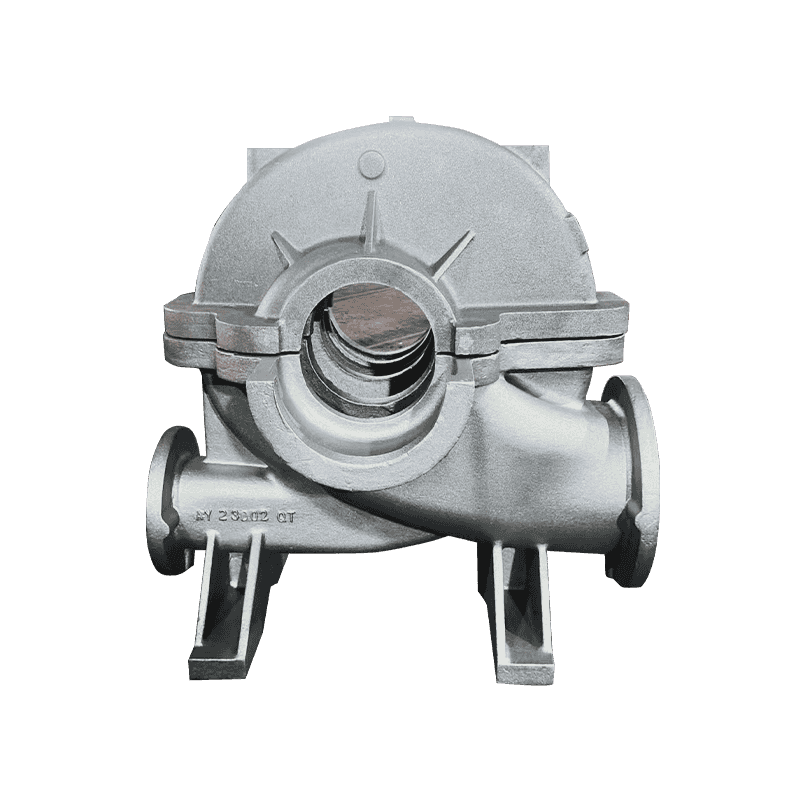
الأجزاء ذات القشرة السميكة هي المكان الذي تبرز فيه التفاصيل الحسابية: جسم ضاغط بجدار يتراوح من 60 إلى 90 ملم، أو قاعدة آلة ذات كتلة مركزية ثقيلة، أو مبيت مضخة بشفة عميقة، كلها تعطي العقيدات رحلة طويلة إلى الأعلى.
قراءة العلامات قبل أن يفعل خط التصنيع
نادرا ما يعلن التعويم عن نفسه في المسبك. تظهر في مركز المعالجة، أو في إعادة العمل، أو في شكوى العميل. الإشارات متسقة بدرجة كافية لبناء روتين حول:
- مظهر السطح: يمكن أن يبدو الوجه العلوي باهتًا أو أكثر خشونة قليلاً بعد التفجير، وتفتح الآلات الخشنة خطوطًا داكنة تتبع السطح بدلاً من عبوره.
- دراسة المعادن في الموقع: تكشف عينة مقطوعة من الوجه العلوي لصب تجريبي، أو من عروة مصبوبة بنفس المعامل، عن نطاق تراكم لا يظهر أبدًا شريط مصبوب منفصل.
- رسم خرائط الصلابة: غالبًا ما تكون المنطقة العائمة أكثر ليونة وأكثر حديدية من الجزء الأكبر من الصب، والذي يظهر بوضوح على الشبكة المعينة.
- سرعة وتوهين الموجات فوق الصوتية: مفيد للفحص بمجرد معايرة القراءات مقابل عينات مقسمة من نفس الشكل الهندسي.
- التقسيم المدمر: لا يزال الأسلوب المرجعي، ويستحق التكلفة على كل نمط جديد أو تغيير كيميائي كبير.
لا توافق على صب القسم الثقيل على قوة شريط الاختبار المنفصل وحده. تُسكب القضبان بشكل رقيق، وتتجمد بسرعة، وتكون محصنة ضد الخلل الذي تحاول اكتشافه.
أرخص إنذار مبكر هو عملية صب تجريبية مقسمة عبر أثقل جدار. يخبرك قطع واحد في الوجه العلوي بالمزيد عن مكافئ الكربون ووضع التبريد ووضعية الارتفاع أكثر من شهر من اختبارات الشد.
التدابير المضادة التي تصمد في الإنتاج
- اضبط الكيمياء على القسم وليس على الدرجة. اسحب الكربون إلى الأسفل أولاً، ثم قم بقص السيليكون مقابل السقف CE؛ إذا كانت المواصفات تدفع السيليكون للأعلى لتلبية متطلبات المصفوفة، فيجب أن ينخفض الكربون أكثر.
- قم بتجميد الوجه العلوي أولاً. تعمل القشعريرة الخارجية أو الداخلية، أو الرمل المواجه الذي يسحب الحرارة بشكل أسرع، على تقصير النافذة التي يمكن أن تنتقل فيها العقيدات. قم بقياس حجم البرد مقابل النقطة الساخنة الفعلية بدلاً من تنقيطه على الوجه.
- صب باردًا حتى يمتلئ القالب بشكل موثوق. ارتفاع درجة الحرارة يشتري السيولة ويكلف مقاومة التعويم؛ تغطي درجة الحرارة من 1360 إلى 1400 درجة مئوية معظم الأعمال ذات الأقسام الثقيلة، كما أن الاحتجاز لفترة طويلة في الفرن يعمل ضدك أيضًا.
- قرر المكان الذي يُسمح للعيب بالعيش فيه. توجد الوجوه المصنعة آليًا في الجزء السفلي من القالب أو على أحد جانبيه؛ يحصل الوجه العلوي على بدل تضحية، من 10 إلى 25 ملم كنقطة بداية مشتركة، يتم تشكيله باستخدام الشريط العائم بداخله.
- حافظ على معالجة الذوبان محكمة. إن نسبة المغنيسيوم المتبقية بحوالي 0.03 إلى 0.05%، والمحتوى المنخفض من الأتربة النادرة، والتلقيح السريع وعدم إعادة التسخين غير الضرورية، كلها عوامل تقلل من احتمال أن تؤدي مشكلة المعالجة إلى تفاقم مشكلة التعويم.
- التحقق من الحرارة، وليس في السنة. عينة مقسمة من أول عملية صب لنمط جديد، بالإضافة إلى دراسة المعادن الدورية من الوجه العلوي، تلتقط مكافئ الكربون المنجرف قبل أن تصل الدفعة إلى خط المعالجة.
لا شيء من هذا باهظ الثمن في حد ذاته، وبالنسبة للهيكل الثقيل المكون من قطعة واحدة - قاعدة الآلة، وجسم الضاغط، ومبيت المضخة - فإن المادة الأولى المقسمة تدفع تكاليفها بنفسها في المرة الأولى التي تمنع فيها صب الخرسانة.
ما الذي يجب أن تسأله قبل تقديم الطلب؟
إذا قمت بشراء مصبوبات حديد الدكتايل ذات القسم الثقيل، فإن التعويم هو سؤال يتعلق بالمورد بقدر ما هو سؤال مسبك. الإجابات التي تريدها محددة، والأسئلة قصيرة:
- ما هو معامل القسم الذي قمت ببناء الكيمياء حوله، وما هو مكافئ الكربون الذي استهدفته؟
- من أين تأخذ العينة المعدنية، من عملية الصب نفسها أم من قضيب مصبوب منفصل؟
- كيف يمكنك التحكم في التبريد على الوجه العلوي، وما هو وضع الناهض؟
- ما هو بدل المعالجة الذي تتركه على الوجه العلوي، وكيف وصلت إلى هذا الرقم؟
- هل تسجلون درجة حرارة الكربون والسيليكون والمغنيسيوم والصب لكل حرارة، وهل أستطيع الاطلاع على بيانات الأشهر الستة الأخيرة؟
المورد الذي يجيب على السؤالين الأولين بعبارات عامة والأخير بوعد هو تقديم عروض أسعار بناءً على السعر وليس على الهيكل. تستحق النتيجة التجارية أن نذكرها بوضوح: إن عملية الصب التي تجتاز شهادتها وتفشل في مركز التصنيع هي أغلى أنواع الخردة، لأن المشتري قد دفع بالفعل تكاليف النقل ووقت المعالجة وخط الإنتاج المتوقف.
عادةً ما يجيب الموردون الذين يتعاملون جيدًا مع الأقسام الثقيلة على هذه الأسئلة قبل طرحها؛ يميل معامل القسم ومكافئ الكربون المستهدف وتخطيط التبريد وموضع أخذ العينات إلى الظهور في حزمة عرض الأسعار دون مطالبة.
نفس الانضباط يمر عبر نطاق صب حديد الدكتايل تم تصميمه حول مكونات الضاغط والمضخة والصمام والأدوات الآلية، حيث يختلف سمك الجدار بدرجة كافية بحيث لا تغطي أي كيمياء واحدة كل جزء.
إن تعويم الجرافيت ليس عيبًا غامضًا بمجرد طرح الفيزياء على الطاولة. العقيدات أخف من السائل الذي يحملها، والأجزاء الثقيلة تبقى سائلة لفترة كافية ليكون هذا الاختلاف مهمًا، والمعدن الذي ينتهي تحت الوجه العلوي ليس هو المعدن الذي يفترضه الرسم.
يمكنك التحكم فيه من خلال ثلاثة قرارات يتم اتخاذها مبكرًا: مكافئ الكربون المطابق لمعامل القسم، والتبريد المتعمد للوجه العلوي، وبدل المعالجة الذي يحافظ على الشريط العائم داخل صندوق الخردة بدلاً من داخل الجزء النهائي. كل شيء بعد ذلك – أشرطة الاختبار والشهادات وتقارير الفحص – هو تأكيد وليس حماية.